
Preguntas frecuentes
¿Que es MSA analisis de sistema de medicion?
¿Que es un analisis de sistema de medicion?
Un analisis de sistema de medicion (MSA) es un estudio estadistico que evalua la capacidad de un sistema de medicion para producir datos confiables y precisos. Determina si los instrumentos, operadores y metodos de medicion estan funcionando correctamente y si los datos recolectados son adecuados para tomar decisiones informadas sobre la calidad del producto o proceso.
¿Que mide MSA?
MSA mide la precision y consistencia de un sistema de medicion. Evalua componentes clave como:
- Repetibilidad: Capacidad del sistema para dar resultados consistentes al medir la misma pieza varias veces por el mismo operador
- Reproducibilidad: Capacidad del sistema para dar resultados consistentes al medir la misma pieza por diferentes operadores
- Sesgo: Diferencia entre el valor promedio medido y el valor real de la pieza
- Estabilidad: Consistencia del sistema de medicion a lo largo del tiempo
- Linealidad: Capacidad del sistema para mantener la precision en todo su rango de medicion
- Resolucion: Capacidad del sistema para detectar pequenas diferencias en la caracteristica medida
¿Que es la prueba MSA?
La prueba MSA (Analisis del Sistema de Medicion) es un estudio estadistico que evalua la capacidad de un sistema de medicion para proporcionar datos confiables y precisos. Determina si los instrumentos, operadores y metodos de medicion estan funcionando correctamente y si los datos recolectados son adecuados para tomar decisiones informadas sobre la calidad del producto o proceso.
¿Que se entiende por MSA?
MSA (Measurement Systems Analysis) o Analisis de Sistemas de Medicion, se refiere a un estudio estadistico que evalua la capacidad de un sistema de medicion para proporcionar datos confiables y precisos.
En otras palabras, MSA determina si los instrumentos, operadores y metodos de medicion estan funcionando correctamente y si los datos recolectados son adecuados para tomar decisiones informadas sobre la calidad del producto o proceso.
¿Que es MSA analisis del sistema de medicion?
MSA o Analisis del Sistema de Medicion, es la herramienta de Core Tools encargada de asegurar el proceso completo usado para obtener mediciones.
El proposito del Manual MSA es proporcionar una guia para evaluar la calidad de un sistema de medicion. Esta herramienta al igual que el APQP, PPAP, AMEF y SPC es considerada parte de las Core Tools del sector automotriz y es un requerimiento de la especificacion tecnica IATF 16949.
Uno de los aspectos mas importantes para la calidad, es el asegurar que tengamos la capacidad completa de realizar mediciones confiables. Sin estas, seria imposible proveer de productos consistentes y seguros a la industria.
Sistemas de medicion
El Manual MSA desarrollado por la AIAG, trata con el sistema de medicion, entendido como el conjunto de instrumentos o gages, patrones, operaciones, metodos, dispositivos, software, personal, medio ambiente y supuestos usados para cuantificar una unidad de medida o preparar la evaluacion de una caracteristica o propiedad a ser medida. MSA es el proceso completo usado para obtener mediciones.
Calidad de las mediciones
El concepto basico del MSA (Analisis del Sistema de Medicion) es la calidad de las mediciones, que son las propiedades estadisticas de mediciones multiples obtenidas de un sistema de medicion operando en condiciones estables.
Bias y varianza
Son las propiedades estadisticas mas comunmente usadas para caracterizar la calidad de los datos. Bias se refiere a la localizacion de los datos con relacion al valor de referencia (master). La varianza se refiere a la dispersion de los datos.
Una de las razones mas comunes de la baja calidad de los datos es la excesiva variacion del sistema de medicion.
Una proporcion importante de esta variacion puede deberse a la interaccion del sistema de medicion y su medio ambiente.
Por ejemplo, un sistema usado para medir el volumen de liquido de un deposito puede ser sensible a los cambios de temperatura ambiente. Entonces, los cambios en volumen detectados pueden deberse a cambios en la temperatura ambiente y a cambios propiamente del volumen.
Si la variacion debida a factores del medio ambiente es muy grande puede enmascarar la variacion en el proceso, y en ese caso los datos del sistema de medicion no son utiles. Una de las partes mas importantes del estudio de sistema de medicion va dirigido a monitorear y controlar su variacion.
Esto significa, entre otras cosas, que se debe aprender como interactua el sistema de medicion con su medio ambiente para que sean generados solamante datos de calidad aceptable. Esto es muy similar al enfoque que se aplica para entender y controlar la variacion de un proceso de manufactura.
Por lo tanto, un proceso de medicion puede ser visto como un proceso de manufactura que produce numeros (datos) como resultados.
El ver un sistema de medicion de esta manera es util porque nos permite traer todos los conceptos, filosofia y herramientas que han sido ya demostradas ser utiles en el area de control estadistico de los procesos.
Durante el proceso de medicion se detecta la variacion del proceso, a fin de tener conocimiento de:
- Lo que el proceso debiera estar haciendo
- Lo que puede estar mal
- Lo que el proceso esta haciendo
Exactitud y precision
Son dos los conceptos generales que nos interesa conocer: La exactitud y la precision de nuestro sistema de medicion. La exactitud esta relacionada al bias o sesgo de nuestra medicion real comparada contra un estandar de referencia. La precision tiene que ver con la habilidad de nuestro sistema de repetir o ser consistente otorgando los mismos resultados cada vez, esto es reduciendo la variacion de la medicion en si.
Veremos los estudios que se pueden realizar de acuerdo con el manual de MSA.

Estudios estadisticos de MSA
El manual MSA define y detalla varios tipos de estudios que se pueden realizar para evaluar la precision y la exactitud de un sistema de medicion MSA.
Sesgo
A traves de un estudio de Sesgo o Bias, podremos determinar que tanta diferencia hay entre los valores que nos arroja nuestra medicion contra un master o estandar. Para saber el sesgo necesitaremos nuestro equipo de medicion, el area de trabajo y por supuesto, los inspectores o personas que haran las mediciones.
Pasos a seguir:
- Paso 1
Medir las partes con el sistema de medicion de referencia (o usar dato de master).
- Paso 2
Medir las partes con el sistema de medicion que queremos evaluar. Se requieren al menos 3 partes diferentes preferentemente que midan desde el valor menor al mayor del rango de medicion que queremos abarcar.

- Paso 3
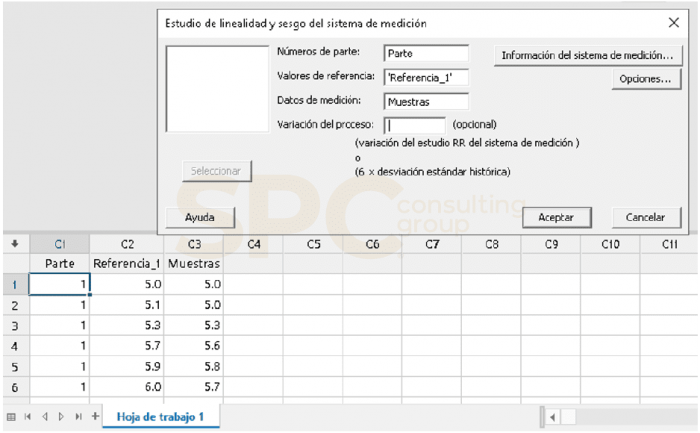
Generar tabla de datos en por ejemplo en el software minitab
Esta tabla lleva 3 columnas. La primera, para poner el numero de parte. La segunda para poner los datos de referencia y la tercera para poner los datos de la medicion.
- Paso 4
Poner los datos en la tabla, opcionalmente poner tambien la variacion historica. Aqui puede ser el resultado del estudio R&R o bien 6 veces la desviacion estandar. Tambien en el boton de informacion del sistema de medicion, podemos poner la magnitud o rango de las tolerancias que tenemos para dicha medida.
- Paso 5
Obtener los resultados dando click en aceptar.

Interpretacion:
Lo ideal es que el valor de sesgo este cerca de 0. Los valores distintos de 0 indican lo siguiente:
- Un sesgo positivo indica que el sistema de medicion mide por encima del valor real
- Un sesgo negativo indica que el sistema de medicion mide por debajo del valor real
Linealidad
Nos interesa tambien saber si nuestro sistema de medicion es capaz de mantener su confiabilidad a lo largo del rango de valores que queremos medir.
Seguiremos el mismo ejemplo para analizar la grafica que nos presenta Minitab.
- Paso 1: Examinar la linea de regresion ajustada para evaluar la linealidad
Si la linea roja (regresion del sesgo) se ve horizontal, y cerca del cero, podemos prever que no hay sesgo significativo. Si existe una pendiente o inclinacion en la linea, entonces tal vez la linealidad sea un problema porque implica que, al medir piezas mas grandes o mas pequenas, la diferencia entre el valor de referencia y la medicion real aumenta.
- Paso 2: Determinar si la linealidad del sistema de medicion es estadisticamente significativa
Usaremos el valor de p de la pendiente de la linea para determinar si esta inclinacion es estadisticamente significativa. Valores de p mayores a 0.05 indican que aunque haya inclinacion, esta no es problema, y entonces podemos utilizar el valor del sesgo promedio para determinar si este es aceptable (cercano a cero)
Valores menores a 0.05 en el valor de p de la pendiente, indican que la linealidad es significativa.
Minitab nos ofrece una grafica muy util donde podemos ver el porcentaje que representan la linealidad y del sesgo de la variacion total. En nuestro ejemplo vemos que la linealidad representa el 4% de la variacion del proceso y el sesgo, cerca del 2%.

Estudios de Repetibilidad y Reproducibilidad (Gage R&R - GRR)
Evaluaremos la repetibilidad (variacion debida al instrumento de medicion) y reproducibilidad (variacion causada por las personas que miden). El indice de R&R es muy utilizado como estandar en la industria.
Normalmente el resultado que nos otorga el estudio estara expresado en las mismas unidades de medicion que usamos para medir. Ejemplo, pulgadas o milimetros. Se acostumbra sacar la relacion o porcentaje de este indicador con respecto a las tolerancias de la parte que estamos midiendo.
En el manual MSA se deescriben tres metodos para desarrollar los GRR:
- Rango
- Promedios y rango
- ANOVA
A continuacion, veremos como realizar un estudio de R&R, nuevamente utilizando Minitab. Cabe mencionar que el manual de MSA ofrece las plantillas y formatos que pueden utilizarse para realizar este tipo de estudios.
Estudio de R&R
- Paso 1
Para realizar un estudio de R&R en Minitab, el software nos provee la opcion de generar la tabla o formato para recolectar los datos:

Ir al menu: Estadisticas – Herramientas de Calidad – Estudio del sistema de medicion – Crear hoja de trabajo de estudio R&R del sistema de medicion. Aparece el siguiente cuadro:
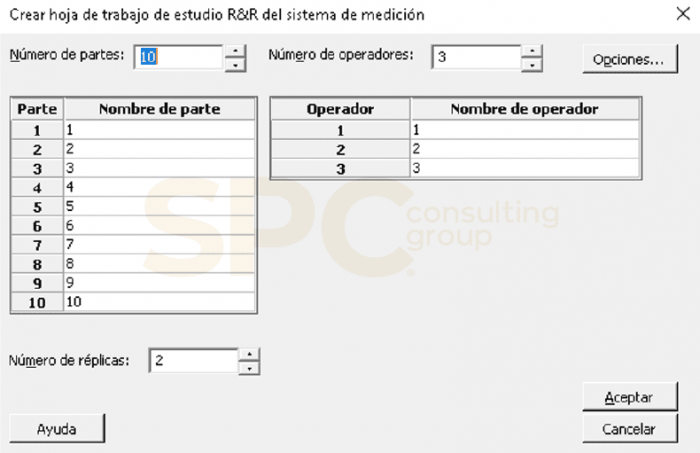
En el formato, definir la cantidad de piezas, la cantidad de inspectores (Minimo 2) y el numero de replicas, (Minimo 2). En el boton Opciones, podemos definir si queremos que las corridas de la prueba se aleatoricen. Dar luego Aceptar.
- Paso 2
Identificar las piezas con su numero de manera discreta y realizar el estudio haciendo las mediciones y recopilando los datos en el formato generado por Minitab.
Como le dimos la opcion de aleatorizar, la hoja de trabajo de Minitab ya nos presenta el orden en la que se deberan tomar las mediciones.

- Paso 3
Una vez hechas las mediciones y capturados los datos, ir a la opcion Estadisticas-Herramientas de Calidad – Estudio del sistema de medicion- Estudio R&R del sistema de medicion (cruzado) para capturar todas las mediciones de todos los inspectores)

En el cuadro que aparece, dar doble click a cada variable para meterla al estudio. En el boton opciones poner el limite inferior y superior de la especificacion. El metodo de analisis mas sencillo es el Xbarra y R (clasico) y para un analisis mas estadistico, el Anova.

- Paso 4
Interpretar los resultados y determinar si el sistema de medicion es repetible y reproducible, a traves de la tabla.
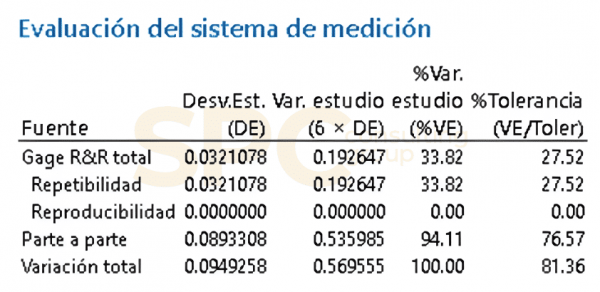
Tambien nos ofrece el analisis en presentacion grafica para interpretar si nuestra variacion se debe a los operadores, al equipo o a ambas.

El total de R&R no debe ser mayor al 30% del rango de las tolerancias que tenemos para la caracteristica a medir.
- Paso 5
Tomar acciones: si se encuentra que el sistema de medicion no es repetible o reproducible, se deben tomar acciones para mejorarlo, como ajustar el equipo, capacitar al personal, y establecer procedimientos estandarizados.
Estabilidad
Para realizar este estudio, se suele medir el mismo valor varias veces a intervalos regulares de tiempo y se registran los resultados.
- Pasos en Minitab:
Utilizando el comando «Data-Enter Data» capturar los datos, especificando la fecha y hora de cada medicion.
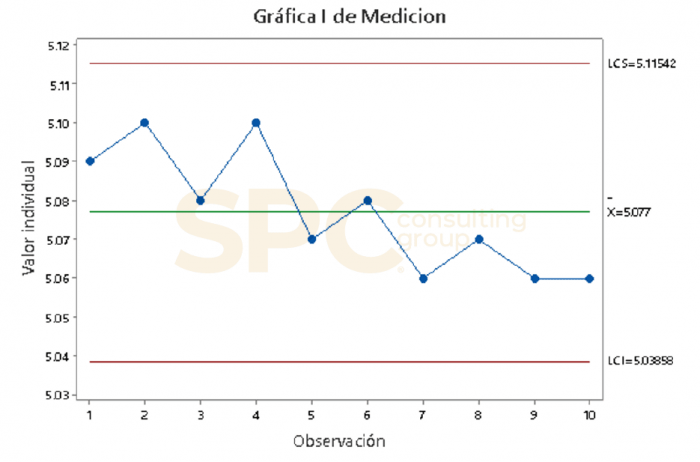
Crear un grafico de control: utilizando el comando «Estadisticas-Graficas de variables para valores individuales – Individuos para crear un grafico de control de las mediciones obtenidas.

Analizar el grafico: Evaluar si hay puntos fuera de los limites de control y si hay tendencias o patrones en los datos. En este ejemplo podemos ver una clara tendencia por lo cual determinamos que la medicion no es estable en el tiempo.
Tomar acciones: Si se encuentra que el sistema de medicion no es estable, se deben tomar acciones para mejorarlo, como ajustar el equipo, capacitar al personal, y establecer procedimientos estandarizados.
Importancia de la resolucion
La resolucion de un equipo de medicion es el valor mas pequeno que puede medir. Para elegir el equipo adecuado a medir, dadas las dimensiones de la parte, buscaremos que esta sea al menos una decima parte de la misma.
Conclusiones
MSA es una de las Core Tools mas importantes y nos proporciona los metodos practicos en su manual correspondiente.
Minitab es una herramienta confiable para la realizacion de este tipo de estudios.
En SPC contamos con los recursos de capacitacion, entrenamiento y asesoria en MSA para ofrecer el apoyo a la industria en el uso y aplicacion efectiva de estas herramientas.
Conceptos
Medicion: Asignacion de valores a objetos materiales para representar las relaciones entre ellos con respecto a cierta propiedad en particular.
Gage: Cualquier dispositivo usado para obtener mediciones. Se usa con frecuencia para referirse especificamente a dispositivos usados en piso. Incluye dispositivos pasa/no pasa.
Estandar:
- Base aceptada para comparacion
- Criterio de aceptacion
- Valor de referencia
- Valor conocido aceptado como valor verdadero, bajo limites de incertidumbre establecidos
Discriminacion, legibilidad, resolucion: La mas pequena unidad legible o limite de deteccion. Es la escala mas pequena de un instrumento de medicion.
Resolucion efectiva: Sensibilidad de un sistema de medicion con respecto a la variacion del proceso para una aplicacion en particular.
Valor de referencia: Valor aceptado de un artefacto. Requiere una definicion operacional. Es usado como un sustituto del valor verdadero.
Valor verdadero: Valor real de un artefacto. Es desconocido y no se puede conocer.
Exactitud: “Cercania” al valor verdadero o a un valor de referencia aceptado.
Bias: Diferencia entre el promedio de mediciones observado y el valor de referencia. Es un componente del error sistematico del sistema de medicion.
Estabilidad: Cambio de bias a traves del tiempo. Un proceso de medicion estable esta en control estadistico con respecto a la localizacion.
Linealidad: Cambio en el bias sobre el rango de operacion normal.
Precision: Cercania una a otra de lecturas repetidas.
Repetibilidad: Variacion en las mediciones obtenidas con un instrumento de medicion cuando se usa varias veces por un mismo evaluador, midiendo la misma caracteristica en la misma parte. Se hace referencia a ella como la variacion del equipo, capacidad o potencial del instrumento o variacion propia del sistema.
Reproducibilidad: Variacion en el promedio de mediciones hechas por diferentes evaluadores usando el mismo equipo de medicion, en la misma caracteristica y en la misma parte. Para calificacion de productos y procesos, el error puede provenir del evaluador, del medio ambiente o del metodo. Se hace referencia a ella como variacion del evaluador.
Capacidad del sistema de medicion: Estimacion de corto plazo de la variacion del sistema de medicion. Por ejemplo, GRR, incluyendo graficas.
Desempeno del sistema de medicion: Estimacion de largo plazo de la variacion del sistema de medicion. Por ejemplo, metodo de la carta de control. Considera la variacion total.
Sensibilidad: La entrada mas pequena que resulta en una senal de salida detectable. Respuesta de un sistema de medicion a los cambios en la caracteristica medida. Esta determinada por el diseno del gage (discriminacion), por la calidad inherente del equipo (fabricante), el mantenimiento y las condiciones de operacion.
Consistencia: El grado de cambio de la repetibilidad a traves del tiempo. Un proceso de medicion consistente esta dentro de control estadistico con respecto al ancho (variabilidad).
Uniformidad: Es el cambio en repetibilidad sobre el rango normal de operacion. Es la homogeneidad de la repetibilidad.
Incertidumbre de medicion: Es un estimado del rango de valores en los cuales se cree que el valor verdadero se encuentra contenido. Se usa para describir la calidad del valor medido.
Estandares y trazabilidad: La mayoria de los paises industrializados mantienen una institucion que representa el mas alto nivel de autoridad en metrologia. Normalmente proporcionan servicios de medicion y mantienen estandares de medicion para apoyar a la industria en disponer de mediciones trazables. Estas instituciones nacionales mantienen relaciones entre ellas y establecen Acuerdos de Reconocimiento Mutuo (Mutual Recognition Arrangements – MRAs).
Trazabilidad: Definicion de ISO: Es la propiedad de una medicion o el valor de un estandar mediante el cual puede relacionarse con referencias establecidas, usualmente estandares nacionales o internacionales a traves de una cadena no interrumpida de comparaciones, todas las cuales tienen incertidumbres establecidas.
La trazabilidad puede ligarse a valores de referencia o “estandares consensados” entre el cliente y el proveedor.
No todas las organizaciones tienen laboratorios de metrologia dentro de sus instalaciones, y dependen de laboratorios independientes para servicios de calibraciones de trazabilidad. En estos casos se debe asegurar que el laboratorio externo este acreditado. De acuerdo con IATF 16949.
Sistemas de calibracion: Es un conjunto de operaciones que establecen, bajo condiciones especificadas, la relacion entre un dispositivo de medicion y un estandar trazable de valor de referencia y de incertidumbre conocidos. La calibracion puede tambien incluir etapas para detectar, correlacionar, reportar o eliminar mediante ajustes cualquier discrepancia en la exactitud del dispositivo de medicion comparado.
Cada evento de calibracion incluye todos los elementos necesarios, incluyendo: estandares, equipo de medicion por verificar, metodos y procedimientos de calibracion, registros y personal calificado. El sistema de calibracion es parte del sistema de gestion de calidad de una organizacion y debe ser incluido en los requerimientos de las auditorias internas.


En SPC Consulting Group contamos con amplia experiencia en la herramienta MSA, ofreciendo consultoria y entrenamientos para implementarla en tu empresa.
Articulo por SPC Consulting Group en colaboracion con el Ingeniero Gustavo Gutierrez.
DERECHOS DE USO: Queda prohibido copiar, reproducir, distribuir, publicar, transmitir, difundir, o en cualquier modo explotar cualquier parte de este material sin la correcta atribucion correspondiente o sin la autorizacion previa por escrito de Servicios Profesionales de Alta Consultoria S.C. (SPC Consulting Group) o de los titulares correspondientes.
Usted debera citar este articulo copiando y pegando el siguiente texto:
MSA Analisis del Sistema de Medicion
SPC Consulting Group
https://spcgroup.com.mx/msa/
Si deseas saber mas sobre MSA, comunicate hoy con nosotros, o te invitamos a nuestros proximos entrenamientos en diferentes ciudades como Monterrey, Queretaro, Guadajalara, entre otras dentro y fuera de la Republica Mexicana y en modalidad online desde cualquier ciudad.
No Comments